Статьи · оборудование для сетки
Цех по производству сетки с нуля: порядок запуска по шагам
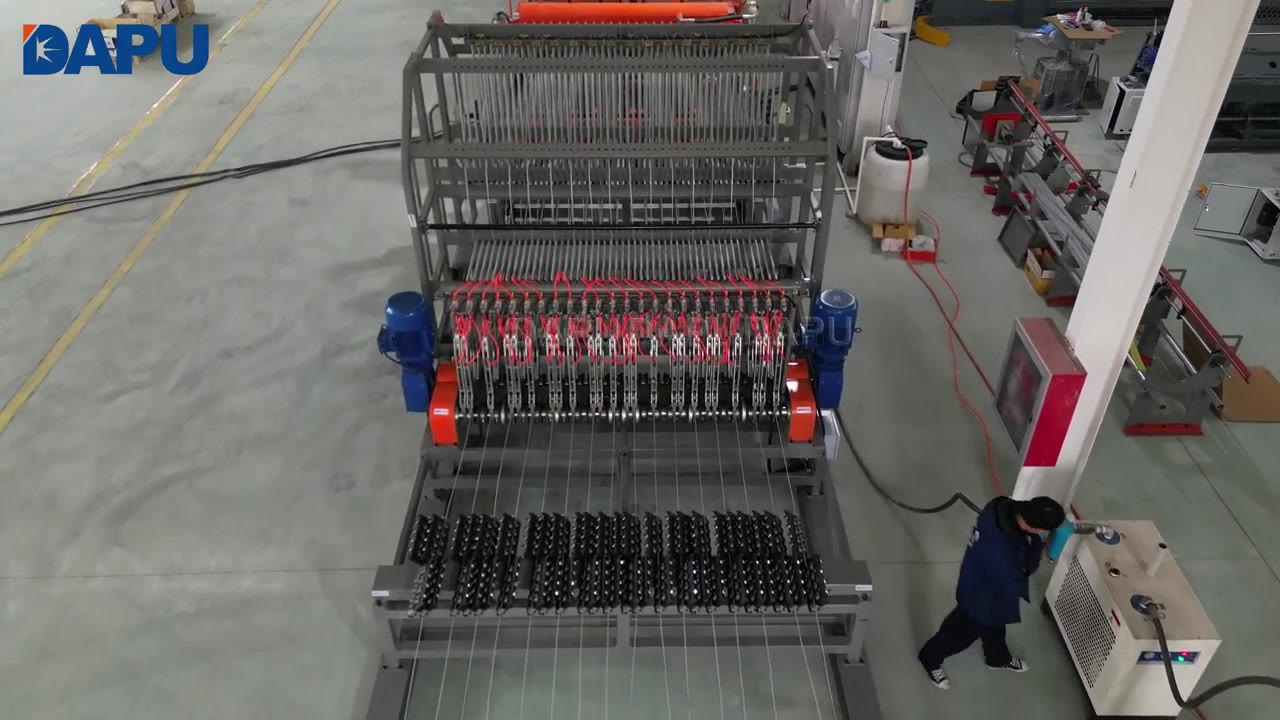
Цех по производству сварной сетки запускают за семь шагов: оценка сбыта, выбор класса станка, помещение и электрика, проволока и поставщик, заказ с разгрузкой, пусконаладка с обучением оператора, первые партии и сбыт. Порядок важен: большинство провалов случается не на станке, а до него (нет спроса на нужный размер) и после него (нет проволоки или человека, который встанет за линию).
Порядок запуска по шагам
1. Спрос и ассортимент в вашем регионе
Начните с телефона, а не со станка. Обзвоните стройбазы, бетонные заводы, подрядчиков по дорогам и узнайте, какую сетку они берут и откуда везут. Запишите размеры: диаметр проволоки, ячейку, рулон или карту. Из этого списка выйдет ваш ассортимент, а из ассортимента класс станка.
Планируйте по году. В нашем цехе за год продано 815 т сварной сетки (факт, сентябрь 2025 — август 2026), но в январе вышло 18 т, а в июне 128,8 т. Если рассчитать загрузку по июню, зимой линия будет стоять. На странице расчёта окупаемости подставьте среднегодовой объём; саму формулу мы разобрали в статье окупаемость станка для сетки.
2. Класс станка
Класс определяют два числа: диаметр проволоки и ширина полотна. На странице оборудования классы идут так: кладочная сетка Ø 2–6 мм при ширине до 2500 мм, дорожная Ø 4–8 мм при 2000–3000 мм, тяжёлая арматурная Ø 5–12 мм при 1500–3300 мм. Если ваш список попадает в перекрытие двух классов, берите младший. Подробнее: как выбрать станок, а про выбор между автоматом и полуавтоматом для кладочной сетки есть отдельный разбор.
3. Помещение и электрика
Нужны сухой отапливаемый цех, ровный бетонный пол, ворота под разгрузку и ввод 380 В. Считайте всю линию, а не одну сварочную голову: размотчик, правка, сварка, резка, приёмка стоят по одной оси. Требования мы вынесли в статью требования к помещению, здесь повторять не будем. Единственное, что стоит сказать про этот шаг: электрику заказывайте до станка. Согласование мощности с сетевой организацией может растянуться, поэтому начинайте его параллельно с заказом.
4. Проволока и поставщик
Станок без проволоки не работает, поэтому договор на металл подписывают до отгрузки станка. Нужен поставщик, который держит ваши диаметры в наличии и возит бухтами стабильно, а лучше два. Какая проволока подходит под сетку и на что смотреть в сертификате, читайте в статье про проволоку ВР-1. Для ГОСТ 23279-2012 важен и допуск по диаметру, и качество поверхности: от них зависит стабильность сварки.
5. Заказ, доставка, разгрузка
После предоплаты станок делают на заводе, потом он едет до вашего города. Заранее решите, чем и где вы будете его разгружать: узлы тяжёлые, габаритные, и «приедем с автокраном по звонку» не работает. Проверьте комплектность по спецификации ещё на разгрузке, а повреждения упаковки фиксируйте актом сразу, до подписи накладной.
6. Пусконаладка и обучение
На запуске линию собирают, подключают, настраивают режимы сварки под каждый диаметр и пробуют первые полотна. Оператор должен быть на площадке с первого дня, а не «когда настроят». Один обученный постоянный оператор на станок (так у нас по нарядам) важнее двух случайных. Электроды и их износ разобраны отдельно: электроды станка.
7. Первые партии и сбыт
Первые партии отдайте на проверку по ГОСТ 23279-2012: размеры ячейки, диаметр, прочность узлов, геометрия карты. Лучше показать образцы тем, кого вы обзвонили на первом шаге, ещё до выхода на полную загрузку. Подробности об устройстве сделки и о том, как мы сопровождаем первые месяцы, смотрите в разделе «Как проходит сделка».
Шаги, критерии, ошибки
| Шаг | Что сделать | Что проверить | Типичная ошибка |
|---|---|---|---|
| 1. Спрос | Список размеров от реальных покупателей | Сбыт на год, а не на лучший месяц | Считать по летнему пику |
| 2. Класс станка | Привязать размеры к диаметру и ширине | Попадание в один класс, запас не больше одной позиции | Брать «про запас» тяжёлый класс |
| 3. Цех и ток | Подать заявку на мощность, подготовить пол и ворота | Ввод 380 В, проезд для разгрузки, место под всю линию | Считать площадь только по сварочной голове |
| 4. Проволока | Договор с поставщиком до отгрузки | Наличие диаметров, сертификат, допуск | Искать металл, когда станок уже стоит |
| 5. Поставка | Организовать кран и площадку | Комплектность по спецификации, акт повреждений | Не продумать разгрузку |
| 6. Запуск | Пусконаладка, режимы, обучение оператора | Оператор на месте, техкарты на руках | Начать без постоянного человека |
| 7. Сбыт | Образцы покупателям, партии под заказ | Соответствие ГОСТ 23279-2012, загрузка по месяцам | Ждать, что покупатели придут сами |
Где чаще всего ошибаются
- Сначала станок, потом покупатели. Станок спрос не создаёт. Мы на своём сайте прямо пишем, что без сбыта на 25–30 т в месяц покупать линию не стоит.
- Нет запаса запчастей. Ждать расходники из-за границы посреди сезона значит потерять сезон. ЗИП и электроды держат на складе заранее.
- Недогруженный станок. У нас второй автомат в августе работал 45,6 % смены (факт): узкое место было в загрузке, а не в скорости сварки. Это нормально, если вы это заложили в расчёт.
- Нет плана на зиму. Сезонный провал в семь раз у нас реальный, у вас он будет свой. Решается договорами на склад и заказами под стройки следующего сезона.
Список других ошибок покупателя мы собрали в статье ошибки при покупке станка.
Что можно посмотреть вживую
Работающую линию можно увидеть в нашем цехе в Хабаровске: встать за станок, поговорить с оператором и посмотреть, как выглядит смена. Это лучший способ понять, подходит ли вам такая работа, до подписания договора. Выработка нашего лучшего станка 3,43 т за смену при одном операторе (факт, наряды за август 2026); на ваших размерах она будет другой, поэтому считайте её отдельно под вашу номенклатуру.
Частые вопросы
С чего начать запуск цеха по производству сетки?
С опроса покупателей в своём регионе: какие размеры сетки они берут, в каком объёме и по какой цене. Затем выбирают класс станка, и только после этого готовят помещение и закупают проволоку.
Сколько человек нужно для запуска?
Для одного станка нужен один обученный постоянный оператор (так у нас по нарядам). Плюс человек на приёмке и складе, если нет узла переворота и штабелирования; конкретный состав зависит от конфигурации линии.
Сколько времени занимает запуск от решения до первой отгрузки?
Срок складывается из изготовления станка, доставки, подготовки цеха с электрикой и пусконаладки. Цех и электрику ведут параллельно с заказом станка, иначе оборудование будет ждать вас, а не наоборот. Точные сроки уточняются в договоре под конфигурацию.
Можно ли заранее посмотреть, как работает цех?
Да. Приезжайте в наш цех в Хабаровске: можно встать за станок и поговорить с оператором до оплаты.
Посчитаем под вашу номенклатуру
Напишите, какую сетку или арматурные изделия хотите выпускать, какой объём рассчитываете продавать и какая площадь и мощность есть в цехе. Ответим, какая конфигурация подойдёт, чего в линии не хватит и отобьётся ли она на ваших цифрах. Телефон +7 (4212) 25-48-41, почта setkadv@bk.ru.
Получить расчёт