Статьи · оборудование для сетки
Электроснабжение сварочной линии: мощность, 380 В и просадки сети
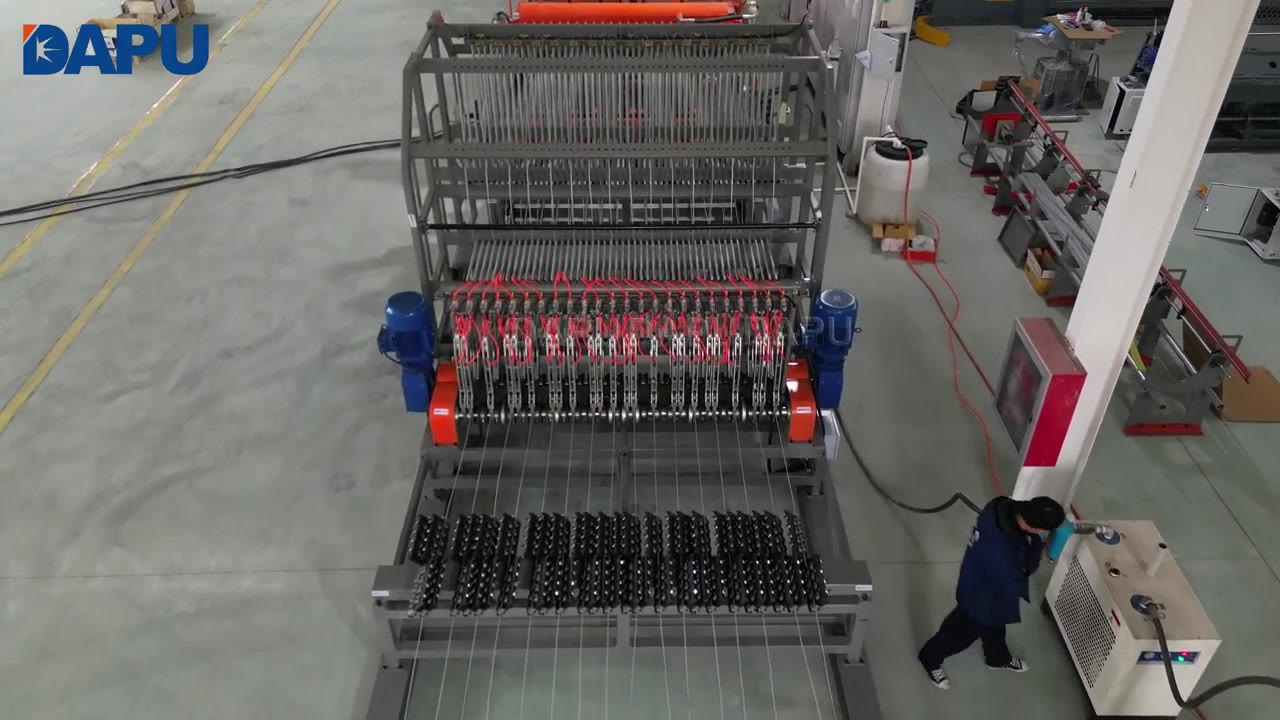
У контактной сварки сетки установленная мощность большая, а средний расход энергии умеренный, потому что станок потребляет ток импульсами: короткий мощный рывок на сварку и пауза до следующего шага. Трансформаторы в паспорте (кВА) считают на пик, счётчик (кВт·ч) считает среднее. Поэтому цеху нужен ввод под пик, а не под среднюю цифру, и слабая сеть здесь ломает не счёт за свет, а качество узла. У нас в цехе в Хабаровске расход по счетам за август 2026 — около 107 кВт·ч на тонну сетки (факт, главная страница).
Почему кВА большие, а кВт·ч на тонну небольшие
Контактная сварка работает так: электрод прижимает пруток к нити, и через точку идёт ток. Металл плавится в самом пересечении за сотые доли секунды. Дальше полотно шагает вперёд, магазин сбрасывает новый пруток, и только потом идёт следующий импульс. Станок большую часть цикла не варит, а двигает, правит и режет. Отсюда три причины разрыва между паспортной и средней мощностью:
- Импульс. Ток течёт в доли секунды, зато сильный. Сети важен именно он.
- ПВ (продолжительность включения). Трансформатор рассчитан на работу с паузами: паспортная мощность указана для заданного ПВ, а не для непрерывной нагрузки.
- Неодновременность. Электроды на широком полотне обычно не варят все разом: сварка идёт группами и ступенями, чтобы не бить сеть всей мощностью сразу. Как именно разбиты группы, зависит от модели станка, и числа мы не придумываем.
Так что 107 кВт·ч на тонну и сотни кВА в паспорте друг другу не противоречат. Одно описывает энергию за смену, другое — мощность в момент рывка. Для оплаты важно первое, для кабеля, автомата и подстанции — второе. Расход в рублях зависит от тарифа вашего региона; считайте его по формуле из статьи про окупаемость станка со своим тарифом.
Мощность по классам: что на сайте
Диапазоны ниже взяты с страницы оборудования. Это классы, а не конкретные модели: внутри класса мощность зависит от ширины полотна, числа трансформаторов и автоматизации, поэтому итоговую цифру даёт паспорт выбранной конфигурации (КП).
| Класс станка | Трансформаторы / мощность | Питание в блоке требований к цеху |
|---|---|---|
| Кладочная сетка | 3–8 × 125–250 кВА | 380 В, трансформатор 80–180 кВА |
| Дорожная сетка | 6–8 × 150 кВА | 380 В, выделенная линия |
| Тяжёлая арматурная сетка | 300–1000 кВА | 380–480 В, 400–1000 кВА |
| Правильно-отрезные станки | 4–20,5 кВт | 380 В, 4–20,5 кВт |
У кладочного класса в таблице две цифры. Первая — состав сварочных трансформаторов станка, вторая — ориентир по вводу в цех; она меньше суммы как раз из-за импульсного режима и неодновременности. Под свою конфигурацию просите у поставщика одну строку: «суммарная мощность и одновременность». Правильно-отрезной станок электрически лёгкий, он обычный потребитель на 380 В без импульсной сварки.
Что запросить у поставщика станка
- Суммарную установленную мощность в кВА и отдельно мощность двигателей, ПЛК и пневматики в кВт.
- Порядок включения сварки: сколько электродов варят одновременно и как они разбиты на группы.
- Пиковый ток на входе и пусковые токи двигателей.
- Требования к сечению питающего кабеля, к вводному аппарату защиты и к длине линии. Числа даёт паспорт, а проектировщик пересчитывает их под вашу трассу.
- Схему заземления и требования к нулевому проводу.
- Допустимое отклонение напряжения, при котором станок ещё держит качество сварки. Это вопрос к паспорту, не к памяти менеджера.
Что запросить у сетевой компании и энергетика
- Выделенную мощность на ваш объект: хватает ли её под пик станка вместе со всем остальным в цехе, освещением, кран-балкой, компрессором.
- Чей трансформатор на подстанции. Своя ТП на объект и общий трансформатор с соседями — разные ситуации: на общем соседи видят ваши импульсы просадкой.
- Длину и сечение линии от подстанции до вашего щита. Длинная тонкая линия — главная причина просадки.
- Мощность короткого замыкания в точке подключения: чем она выше, тем меньше сеть «проседает» от импульса.
Просите письменные технические условия, а не устное «хватит». Если мощности не хватает, это выясняется до заказа станка, а не после монтажа: про остальные параметры цеха см. требования к помещению под станок.
Просадка напряжения при сварке
Когда сети тесно, каждый импульс тянет напряжение вниз на доли секунды. Глазом это не видно, зато видно на сетке и в поведении оборудования.
| Симптом | Вероятная причина | Что делать |
|---|---|---|
| Непровар на крайних электродах | Питания на пике не хватает: первыми недобирают ток электроды, дальние от трансформатора | Замерить напряжение на вводе в момент импульса; если оно в норме — смотреть вторичный контур и электроды |
| Нестабильный узел: то прочный, то отрывается | Колебания сети от соседних потребителей на общем трансформаторе | Отдельный ввод или фидер на станок |
| Сбои ПЛК, перезагрузки панели, ложные ошибки | Провал напряжения в цепи управления | Стабилизация питания управления, раздельная разводка силы и управления |
| Мигает свет, глючит соседний станок | Общая шина с другим оборудованием | Развести потребителей, при необходимости перераспределить сварку по фазам |
| Срабатывает вводной автомат без видимой перегрузки | Пиковый ток выше настройки или слабая линия | Сверить уставки с паспортом, пересчитать линию |
Лечится просадка по порядку. Сначала короткая линия от подстанции до щита станка и сечение кабеля по расчёту проектировщика, под конкретный станок и длину трассы. Затем отдельный ввод или фидер, чтобы цех и соседи не делили с линией одну шину. Затем разнесение нагрузки сварки по фазам, чтобы импульсы не перекашивали фазы. Отдельно — стабильное питание управления, потому что ПЛК и панель первыми реагируют на провал. Допустимую просадку в процентах и сечения мы здесь не называем: их определяет проект и паспорт. Заодно следите за электродами: изношенный электрод даёт похожие симптомы — непровар и нестабильный узел, — поэтому проверяют и сеть, и электроды. Подробности — в статье про износ и замену электродов.
Заземление
Станок, шкаф управления, рама и рольганг подключают к защитному заземлению по нормам для электроустановок и по схеме из паспорта. Для сварочной линии это вопрос не только безопасности: плохой контур даёт помехи на ПЛК и датчики. Измерение сопротивления контура и протокол должны быть готовы до пусконаладки. Работы ведёт электрик с допуском.
Что делает электрик заказчика до приезда станка
- Получает от сетевой компании технические условия и подтверждение выделенной мощности.
- Заказывает проект ввода у проектировщика, а не «по аналогии с соседним цехом».
- Прокладывает питающую линию и ставит вводной щит с аппаратом защиты по проекту.
- Делает заземление и измеряет контур.
- Заводит питание компрессора и освещения отдельными линиями, не от ввода станка.
- Замеряет напряжение на вводе под нагрузкой от другого оборудования и фиксирует результат.
Мы сами работаем на действующем цехе сварной сетки в Хабаровске и знаем, как это бывает на практике: ввод под станок проектируют раньше, чем размечают пол. Какой класс вам нужен, подскажет статья как выбрать станок для сварной сетки, а требования к питанию под вашу конфигурацию назовём до заказа. Опишите цех и класс в заявке — получите требования по электрике. Для оценки загрузки линии и затрат на энергию есть калькулятор окупаемости.
Частые вопросы
Почему мощность станка в кВА, а расход считают в кВт·ч на тонну?
кВА — установленная мощность трансформаторов в момент сварочного импульса, она нужна для расчёта ввода, кабеля и защиты. кВт·ч на тонну — средний расход за смену: сварка идёт короткими импульсами с паузами. У нашего цеха около 107 кВт·ч на тонну сетки по счетам за август 2026.
Хватит ли обычного цехового ввода на 380 В?
Это определяет сетевая компания и проектировщик, а не станок. Нужны выделенная мощность под пик, свой трансформатор или хотя бы отдельный фидер и короткая линия до щита. Ориентиры по классам смотрите на странице оборудования, точные цифры даёт паспорт выбранной конфигурации.
Как понять, что станку не хватает питания?
По симптомам: непровар на крайних электродах, нестабильный узел, сбои ПЛК и мигание света у соседей. Сначала замеряют напряжение в момент импульса на вводе и на станке, а не просто меняют электроды.
Какое сечение кабеля и какой автомат нужны?
Мы не называем числа без вашей трассы: сечение зависит от суммарной мощности, пикового тока и длины линии. Их считает проектировщик по паспорту станка, а мы даём исходные данные по конфигурации.
Посчитаем под вашу номенклатуру
Напишите, какую сетку или арматурные изделия хотите выпускать, какой объём рассчитываете продавать и какая площадь и мощность есть в цехе. Ответим, какая конфигурация подойдёт, чего в линии не хватит и отобьётся ли она на ваших цифрах. Телефон +7 (4212) 25-48-41, почта setkadv@bk.ru.
Получить расчёт